

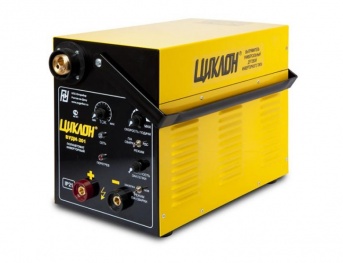

Предназначение инверторного сварочного полуавтомата «ТЕРМИТ» Т-200
| 1 | Полуавтоматическая сварка проволокой в среде защитных газов (MIG/MAG) | |
| 2 | Полуавтоматическая сварка проволокой с самозащитой (флюсовой проволокой — NoGas) | |
| 3 | Прогрев металла угольным/графитовым электродом (Warm) | |
Характеристики инверторного сварочного полуавтомата «ТЕРМИТ» Т-200
| 1 | Назначение аппарата |
полуавтоматическая сварка проволокой в среде защитных газов (MIG/MAG); полуавтоматическая сварка проволокой с самозащитой (флюсовой проволокой — NoGas); прогрев металла угольным/графитовым электродом (Warm); |
| 2 | Диапазон сварочного тока в режиме полуавтомата (MIG/MAG/NoGas) | 10 — 200 А |
| 3 | Диаметр проволоки | 0,6 — 1,2 мм. |
| 4 | Скорость подачи проволоки | 1,5 — 14 м/мин. |
| 5 | Продолжительность нагрузки в режиме полуавтомата |
50 % на максимальном токе 200А, 100 % на токе 160А (за цикл 10мин, при t=25°С) |
| 6 | Защита | от перегрева |
| 7 | Диапазон сварочного тока в режиме прогрева металла (Warm) | 35 — 120 А |
| 8 | Вид электродов для прогрева металла | угольные, графитовые |
| 9 | Диаметр угольного электрода | 6 — 10 мм. |
| 10 | Параметры сети | 220 В, 50 Гц |
| 11 | Род сварочного тока | постоянный, выпрямленный (DC) |
| 12 | Максимальная потребляемая мощность в режиме полуавтомата (MIG/MAG/NoGas) | 5,7 кВт |
| 13 | Рабочий диапазон напряжений сети, при котором качество сварки остаётся неизменным | 180 — 265 В |
| 14 | Допустимый диапазон напряжений сети | 160 — 265 В |
| 15 | Напряжение холостого хода | 55 В ± 10 % |
| 16 | Рабочий диапазон напряжений в процессе сварки | 14,5 — 24 В |
| 17 | Регулировка сварочного тока | плавная |
| 18 | Полярность | обратная (плюс на горелке, минус на массе) |
| 19 | КПД выпрямителя | не менее 85 % |
| 20 | Охлаждение | принудительное, промышленным вентилятором с повышенной надёжностью и производительностью (200 м3/ч) |
| 21 | Вес аппарата | не более 9 кг |
| 22 | Габариты аппарата | 450 х 235 х 265 (мм.) |
| 23 | Наличие дополнительных функций |
мягкий старт (плавный поджиг дуги); 2-х и 4-хтактный режим работы кнопки горелки; регулировка индуктивности; |
Особенности инверторного сварочного полуавтомата «ТЕРМИТ» Т-200
| 1 | Моноблочная конструкция (источник питания и механизм подачи проволоки в одном корпусе) | |
| 2 | Боковая загрузка кассеты с проволокой (D100 и D200) | |
| 3 | Евроразъём на передней панели (для подключения к полуавтомату сварочной горелки) | |
| 4 | 2-х и 4-хтактный режим работы кнопки горелки | |
| 5 | Регулировка индуктивности (проплавляемости материала) при сварке проволокой | |
| 6 | Полуавтоматическая сварка проволокой с самозащитой (флюсовой проволокой — NoGas) | |
| 7 | Прогрев металла угольным/графитовым электродом (Warm) | |
| 8 | Возможность работы в широком диапазоне напряжений сети (от 160 до 265В); | |
| 9 | ПН на максимальном токе 50%, (при цикле 10 минут) | |
| 10 | Защита от перегрева | |
| 11 | Принудительное охлаждение промышленным вентилятором с повышенной надёжностью и производительностью (200 м3/ч) | |
| 12 | Малые габариты и вес | |
Комплектация инверторного сварочного полуавтомата «ТЕРМИТ» Т-200
| 1 | Сварочный полуавтомат «ТЕРМИТ» | 1 шт. |
| 2 | Кабельная вилка | 2 шт. |
| 3 | Паспорт (руководство по эксплуатации) | 1 шт. |
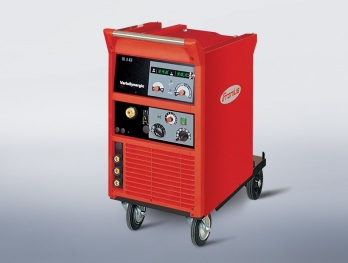
Сварка MIG/MAG
Рекомендуемые основные материалы
Конструкционная сталь
Ферритная / аустенитная хромоникелевая сталь
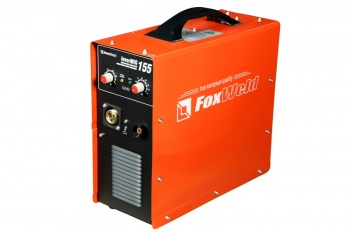
Потребляемая мощность 3.5 кВт.
Максимальный входной ток 29,7А.
Пределы регулирования сварочного тока 20 ~ 150 А.
Диаметр сварочной проволоки 0,6 ~ 0,8 мм.
Регулировка скорости подачи проволоки 2 - 14м/мин.
Продувка газа после сварки - 1сек.
Класс защиты IP 23
Класс изоляции F
Габариты: 460*195*425 мм.
Вес 15,0 кг
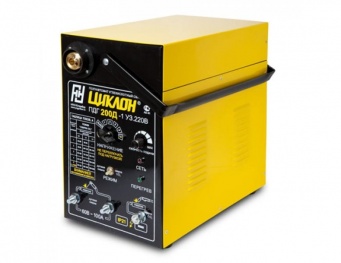

Предназначение инверторного сварочного полуавтомата «ТЕРМИТ» СИП-200ПРО
| 1 | Полуавтоматическая сварка проволокой в среде защитных газов (MIG/MAG) | |
| 2 | Полуавтоматическая сварка проволокой с самозащитой (флюсовой проволокой — NoGas) | |
| 3 | Ручная дуговая сварка электродами (ММА); | |
Характеристики инверторного сварочного полуавтомата «ТЕРМИТ» СИП-200ПРО
| 1 | Назначение аппарата |
полуавтоматическая сварка проволокой в среде защитных газов (MIG/MAG); полуавтоматическая сварка проволокой с самозащитой (флюсовой проволокой — NoGas); ручная дуговая сварка электродами (ММА); |
| 2 | Диапазон сварочного тока в режиме полуавтомата (MIG/MAG/NoGas) | 10 — 200 А |
| 3 | Диаметр проволоки | 0,6 — 1,2 мм. |
| 4 | Скорость подачи проволоки | 1,5 — 14 м/мин. |
| 5 | Продолжительность нагрузки в режиме полуавтомата (MIG/MAG/NoGas) |
90 % на максимальном токе 200А, 100 % на токе 180А (за цикл 10мин, при t=25°С) |
| 6 | Защита | от перегрева |
| 7 | Диапазон сварочного тока в режиме ручной дуговой сварки (ММА) | 10 — 200 А |
| 8 | Вид электродов для ручной дуговой сварки (ММА) | плавящиеся, с основным, целлюлозным и рутиловым покрытием |
| 9 | Диаметр электродов | 1,6 — 5 мм. |
| 10 | Продолжительность нагрузки в режиме ручной дуговой сварки (ММА) |
70 % на максимальном токе 200А, 100 % на токе 160А (за цикл 10мин, при t=25°С) |
| 11 | Параметры сети | 220 В, 50 Гц |
| 12 | Род сварочного тока | постоянный, выпрямленный (DC) |
| 13 | Максимальная потребляемая мощность в режиме полуавтомата (MIG/MAG/NoGas) | 5,3 кВт |
| 14 | Максимальная потребляемая мощность в режиме полуавтомата (MMA) | 6,2 кВт |
| 15 | Рабочий диапазон напряжений сети, при котором качество сварки остаётся неизменным | 180 — 265 В |
| 16 | Допустимый диапазон напряжений сети | 160 — 265 В |
| 17 | Напряжение холостого хода | 55 В ± 10 % |
| 18 | Рабочий диапазон напряжений в процессе сварки (MIG/MAG/NoGas) | 14,5 — 24 В |
| 19 | Рабочий диапазон напряжений в процессе сварки (ММА) | 20,4 — 28 В |
| 20 | Регулировка сварочного тока | плавная |
| 21 | Полярность | обратная (плюс на горелке, минус на массе) |
| 22 | КПД выпрямителя | не менее 90 % |
| 23 | Охлаждение | принудительное, промышленным вентилятором с повышенной надёжностью и производительностью (200 м3/ч) |
| 24 | Вес аппарата | не более 12 кг |
| 25 | Габариты аппарата | 480 х 270 х 280 (мм.) |
| 26 | Наличие дополнительных функций |
мягкий старт (плавный поджиг дуги); 2-х и 4-хтактный режим работы кнопки горелки; регулировка индуктивности; антизалипание (в режиме MMA); |
Особенности инверторного сварочного полуавтомата «ТЕРМИТ» СИП-200ПРО
| 1 | Профессиональный аппарат, с возможностью использования в промышленных целях | |
| 2 | Моноблочная конструкция (источник питания и механизм подачи проволоки в одном корпусе) | |
| 3 | Управление сварочными процессами с использованием микроконтроллера | |
| 4 | Память микроконтроллера (запоминание последнего режима работы) | |
| 5 | Боковая загрузка кассеты с проволокой (только D200) | |
| 6 | Профессиональный кассетодержатель (тормозное устройство) с доп. регулировкой протяжки проволоки | |
| 7 | В 2 раза больше силовых диодных мостов и выше ёмкость конденсаторов, чем у полуавтомата СИП-200А | |
| 8 | Сетевой автомат на задней панели для защиты сети питания и аппарата; | |
| 9 | Увеличенный термоотвод элементов | |
| 10 | Евроразъём на передней панели (для подключения к полуавтомату сварочной горелки) | |
| 11 | 2-х и 4-хтактный режим работы кнопки горелки | |
| 12 | Регулировка индуктивности (проплавляемости материала) при сварке проволокой | |
| 13 | Полуавтоматическая сварка проволокой с самозащитой (флюсовой проволокой — NoGas) | |
| 14 | Ручная дуговая сварка электродами (ММА) | |
| 15 | Возможность работы в широком диапазоне напряжений сети (от 160 до 265В); | |
| 16 | ПН на максимальном токе 70% (MMA) 90% (MIG/MAG/NoGas), (при цикле 10 минут) | |
| 17 | Защита от перегрева | |
| 18 | Защита от пониженного и повышенного питающего напряжения | |
| 19 | Принудительное охлаждение промышленным вентилятором с повышенной надёжностью и производительностью (200 м3/ч) | |
| 20 | Малый вес | |
Комплектация инверторного сварочного полуавтомата «ТЕРМИТ» СИП-200ПРО
| 1 | Сварочный полуавтомат «ТЕРМИТ» | 1 шт. |
| 2 | Кабельная вилка | 2 шт. |
| 3 | Паспорт (руководство по эксплуатации) | 1 шт. |
Сварка MIG/MAG
Импульсная дуговая сварка MIG/MAG
Пайка MIG
Сварка WIG постоянным током
Ручная электросварка
Воздушная строжка угольным электродом (TPS 5000)

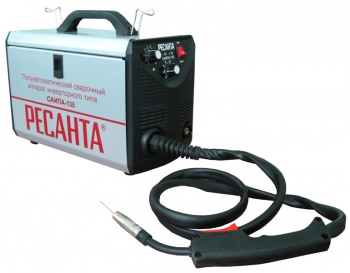

Предназначение инверторного сварочного полуавтомата «ТЕРМИТ» Т-160
| 1 | Полуавтоматическая сварка проволокой в среде защитных газов (MIG/MAG) | |
| 2 | Полуавтоматическая сварка проволокой с самозащитой (флюсовой проволокой — NoGas) | |
| 3 | Прогрев металла угольным/графитовым электродом (Warm) | |
Характеристики инверторного сварочного полуавтомата «ТЕРМИТ» Т-160
| 1 | Назначение аппарата |
полуавтоматическая сварка проволокой в среде защитных газов (MIG/MAG); полуавтоматическая сварка проволокой с самозащитой (флюсовой проволокой — NoGas); прогрев металла угольным/графитовым электродом (Warm); |
| 2 | Диапазон сварочного тока в режиме полуавтомата (MIG/MAG/NoGas) | 10 — 160 А |
| 3 | Диаметр проволоки | 0,6 — 1,0 мм. |
| 4 | Скорость подачи проволоки | 1,5 — 14 м/мин. |
| 5 | Продолжительность нагрузки в режиме полуавтомата (MIG/MAG/NoGas) |
50 % на максимальном токе 160А, 100 % на токе 120А (за цикл 10мин, при t=25°С) |
| 6 | Защита | от перегрева |
| 7 | Диапазон сварочного тока в режиме прогрева металла (Warm) | 35 — 120 А |
| 8 | Вид электродов для прогрева металла | угольные, графитовые |
| 9 | Диаметр угольного электрода | 6 — 10 мм. |
| 10 | Параметры сети | 220 В, 50 Гц |
| 11 | Род сварочного тока | постоянный, выпрямленный (DC) |
| 12 | Максимальная потребляемая мощность в режиме полуавтомата (MIG/MAG/NoGas) | 4,2 кВт |
| 13 | Рабочий диапазон напряжений сети, при котором качество сварки остаётся неизменным | 180 — 265 В |
| 14 | Допустимый диапазон напряжений сети | 160 — 265 В |
| 15 | Напряжение холостого хода | 55 В ± 10 % |
| 16 | Рабочий диапазон напряжений в процессе сварки | 14,5 — 22 В |
| 17 | Регулировка сварочного тока | плавная |
| 18 | Полярность | обратная (плюс на горелке, минус на массе) |
| 19 | КПД выпрямителя | не менее 85 % |
| 20 | Охлаждение | принудительное, промышленным вентилятором с повышенной надёжностью и производительностью (200 м3/ч) |
| 21 | Вес аппарата | не более 9 кг |
| 22 | Габариты аппарата | 450 х 235 х 265 (мм.) |
| 23 | Наличие дополнительных функций |
мягкий старт (плавный поджиг дуги); 2-х и 4-хтактный режим работы кнопки горелки; регулировка индуктивности; |
Особенности сварочного полуавтомата «ТЕРМИТ» Т-160
| 1 | Моноблочная конструкция (источник питания и механизм подачи проволоки в одном корпусе) | |
| 2 | Боковая загрузка кассеты с проволокой (D100 и D200) | |
| 3 | Евроразъём на передней панели (для подключения к полуавтомату сварочной горелки) | |
| 4 | 2-х и 4-хтактный режим работы кнопки горелки | |
| 5 | Регулировка индуктивности (проплавляемости материала) при сварке проволокой | |
| 6 | Полуавтоматическая сварка проволокой с самозащитой (флюсовой проволокой — NoGas) | |
| 7 | Прогрев металла угольным/графитовым электродом (Warm) | |
| 8 | Возможность работы в широком диапазоне напряжений сети (от 160 до 265В); | |
| 9 | ПН на максимальном токе 50%, (при цикле 10 минут) | |
| 10 | Защита от перегрева | |
| 11 | Принудительное охлаждение промышленным вентилятором с повышенной надёжностью и производительностью (200 м3/ч) | |
| 12 | Малые габариты и вес | |
Комплектация инверторного сварочного полуавтомата «ТЕРМИТ» Т-160
| 1 | Сварочный полуавтомат «ТЕРМИТ» | 1 шт. |
| 2 | Кабельная вилка | 2 шт. |
| 3 | Паспорт (руководство по эксплуатации) | 1 шт. |
Сварка MIG/MAG
Импульсная дуговая сварка MIG/MAG
Пайка MIG
Сварка WIG постоянным током
Ручная электросварка
Воздушная строжка угольным электродом (TPS 5000)

Предназначение инверторного полуавтомата «ТЕРМИТ» Т-180
| 1 | Полуавтоматическая сварка проволокой в среде защитных газов (MIG/MAG) | |
| 2 | Полуавтоматическая сварка проволокой с самозащитой (флюсовой проволокой — NoGas) | |
| 3 | Прогрев металла угольным/графитовым электродом (Warm) | |
Характеристики инверторного полуавтомата «ТЕРМИТ» Т-180
| 1 | Назначение аппарата |
полуавтоматическая сварка проволокой в среде защитных газов (MIG/MAG); полуавтоматическая сварка проволокой с самозащитой (флюсовой проволокой — NoGas); прогрев металла угольным/графитовым электродом (Warm); |
| 2 | Диапазон сварочного тока в режиме полуавтомата (MIG/MAG/NoGas) | 10 — 180 А |
| 3 | Диаметр проволоки | 0,6 — 1,0 мм. |
| 4 | Скорость подачи проволоки | 1,5 — 14 м/мин. |
| 5 | Продолжительность нагрузки в режиме полуавтомата |
50 % на максимальном токе 180А, 100 % на токе 140А (за цикл 10мин, при t=25°С) |
| 6 | Защита | от перегрева |
| 7 | Диапазон сварочного тока в режиме прогрева металла (Warm) | 35 — 120 А |
| 8 | Вид электродов для прогрева металла | угольные, графитовые |
| 9 | Диаметр угольного электрода | 6 — 10 мм. |
| 10 | Параметры сети | 220 В, 50 Гц |
| 11 | Род сварочного тока | постоянный, выпрямленный (DC) |
| 12 | Максимальная потребляемая мощность в режиме полуавтомата (MIG/MAG/NoGas) | 4,9 кВт |
| 13 | Рабочий диапазон напряжений сети, при котором качество сварки остаётся неизменным | 180 — 265 В |
| 14 | Допустимый диапазон напряжений сети | 160 — 265 В |
| 15 | Напряжение холостого хода | 55 В ± 10 % |
| 16 | Рабочий диапазон напряжений в процессе сварки | 14,5 — 23 В |
| 17 | Регулировка сварочного тока | плавная |
| 18 | Полярность | обратная (плюс на горелке, минус на массе) |
| 19 | КПД выпрямителя | не менее 85 % |
| 20 | Охлаждение | принудительное, промышленным вентилятором с повышенной надёжностью и производительностью (200 м3/ч) |
| 21 | Вес аппарата | не более 9 кг |
| 22 | Габариты аппарата | 450 х 235 х 265 (мм.) |
| 23 | Наличие дополнительных функций |
мягкий старт (плавный поджиг дуги); 2-х и 4-хтактный режим работы кнопки горелки; регулировка индуктивности; |
Особенности инверторного полуавтомата «ТЕРМИТ» Т-180
| 1 | Моноблочная конструкция (источник питания и механизм подачи проволоки в одном корпусе) | |
| 2 | Боковая загрузка кассеты с проволокой (D100 и D200) | |
| 3 | Евроразъём на передней панели (для подключения к полуавтомату сварочной горелки) | |
| 4 | 2-х и 4-хтактный режим работы кнопки горелки | |
| 5 | Регулировка индуктивности (проплавляемости материала) при сварке проволокой | |
| 6 | Полуавтоматическая сварка проволокой с самозащитой (флюсовой проволокой — NoGas) | |
| 7 | Прогрев металла угольным/графитовым электродом (Warm) | |
| 8 | Возможность работы в широком диапазоне напряжений сети (от 160 до 265В); | |
| 9 | ПН на максимальном токе 50%, (при цикле 10 минут) | |
| 10 | Защита от перегрева | |
| 11 | Принудительное охлаждение промышленным вентилятором с повышенной надёжностью и производительностью (200 м3/ч) | |
| 12 | Малые габариты и вес | |
Комплектация инверторного полуавтомата «ТЕРМИТ» Т-180
| 1 | Сварочный полуавтомат «ТЕРМИТ» | 1 шт. |
| 2 | Кабельная вилка | 2 шт. |
| 3 | Паспорт (руководство по эксплуатации) | 1 шт. |

Сварочный полуавтомат
Сварочный полуавтомат, цена на который может варьироваться в зависимости от многих факторов, — специальное устройство, предназначенное для сварочных работ в газовой среде посредством проволоки. Наиболее известными среди подобных устройств можно считать модели, выпущенные под торговой маркой Invermig.
Принцип работы полуавтоматических сварочных аппаратов заключается в горящей между материалом и проволокой дуге. При этом газ, который подается через горелку, выполняет защитную функцию, удаляя кислород из рабочей области. Чаще всего сварочный аппарат полуавтомат (цена может варьироваться в зависимости от типа) применяется для сварки тонких листовых металлов. Например, автомобильных кузовов. Поэтому он прекрасно подойдет для автомастерских и любых других предприятий, где так или иначе требуется проводить сварочные работы над данным типом материалов.
Сколько стоит и как купить сварочный полуавтомат?
Как уже отмечалось выше, на сварочный аппарат полуавтомат цена зависит от его вида исполнения. Так, различают два типа полуавтоматов:
- бытовой. Как понятно из названия категории, купить сварочный полуавтомат такого вида, в основном, потребители стремятся для домашних мастерских, поскольку их номинальная мощность не превышает 200 Ампер;
- полупрофессиональный. Несмотря на то, что здесь показатель мощности достигает 300 Ампер, купить сварочный полуавтомат данного типа решают представители небольших предприятий;
- профессиональный. В эту категорию входят модели, мощность которых превышает 300 Ампер. Поэтому необходимость купить сварочный полуавтомат профессионального типа может возникнуть в основном у серьезных промышленных предприятий.
Как выбрать сварочный полуавтомат Invermig?
Выбирая сварочное полуавтоматическое оборудование, в первую очередь стоит обращать внимание на следующие особенности:
- для каких целей оно будет использоваться. В домашней мастерской вполне можно обойтись простенькими модификациями Invermig;
- какой бренд и стоимость аппарата предпочтительнее. Опять-таки, для несложных сварочных работ нет смысла покупать что-либо дороже Invermig 185;
- наличие сервисных центров на выбранный сварочный аппарат полуавтомат.
Выбирая покупки в специализированном магазине 24weld.ru, вы всегда можете рассчитывать на оригинальное происхождение оборудования и лучшие ценовые предложения в Санкт-Петербурге.
Полуавтоматическая сварка электродной проволокой в среде защитного газа. MIG/MAG
 Разделяют сварку в атмосфере инертного газа, к примеру аргона (MIG), и в атмосфере активного газа, к примеру углекислого газа (MAG). В качестве электрода используется металлическая проволока, к которой через специальное приспособление (токопроводящий наконечник) подводится ток. Электрическая дуга расплавляет проволоку, и для обеспечения постоянной длины дуги проволока подаётся автоматически механизмом подачи проволоки. Для защиты от атмосферы применяются защитные газы (аргон, гелий, углекислый газ и их смеси), подающиеся из сварочной головки вместе с электродной проволокой. Следует заметить, что углекислый газ является активным газом — при высоких температурах происходит его диссоциация с выделением кислорода. Выделившийся кислород окисляет металл. В связи с этим приходится в сварочную проволоку вводить раскислители (такие, как марганец и кремний). Другим следствием влияния кислорода, также связанным с окислением, является резкое снижение поверхностного натяжения, что приводит, среди прочего, к более интенсивному разбрызгиванию металла, чем при сварке в аргоне или гелии.
Этот способ сварки характеризуется высокой производительностью и малым количеством дыма, к минусам же следует отнести неаккуратность шва, наличие баллона и ограниченное использование на открытом воздухе.
Такой метод получил широчайшее распространение в европейских и североамериканских странах. Он позволяет работать с низколегированными и высоколегированными сталями, со многими видами чугуна, алюминием, медью, никелем, марганцем и их сплавами, выполнять соединение разнотипных металлов.
Все сварочные инверторы, можно посмотреть в каталоге.
