

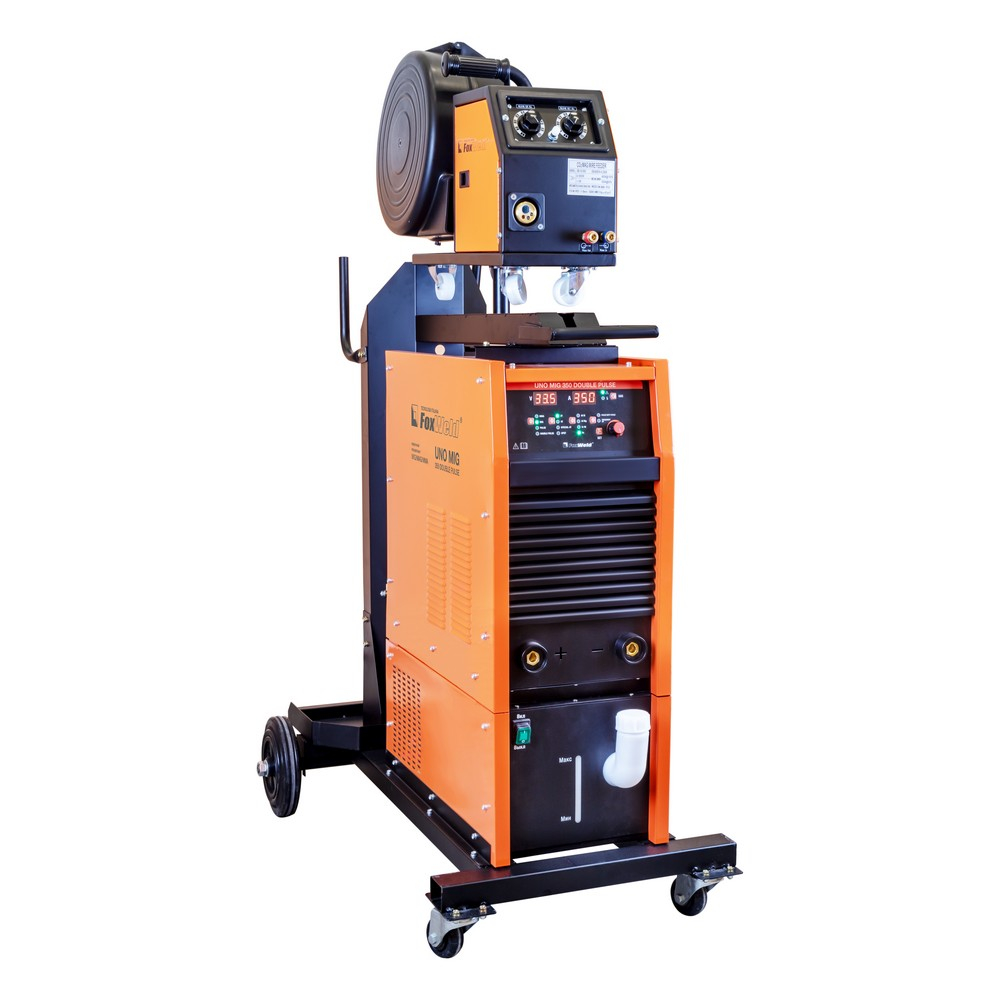
UNO MIG 350 DOUBLE PULSE
Арт. 7182
Код и артикул производителя: 7182
РЕЖИМ DOUBLE PULSE. СИНЕРГЕТИЧЕСКИЙ РЕЖИМ УПРАВЛЕНИЯ. 4-РОЛИКОВЫЙ МЕХАНИЗМ ПОДАЧИ. РЕГУЛИРОВКА ИНДУКТИВНОСТИ. РАСШИРЕННАЯ КОМПЛЕКТАЦИЯ. Процесс сварки: MIG/MAG. Доп. процессы сварки: MMA. Напряжение питающей сети, В: 400. Сварочный ток MIG/MAG, А: 30 - 350.
Рассчитать доставку
Хочу дешевле!
Выставить счет на товар
Сварочный полуавтомат UNO MIG 350 DOUBLE PULSE с синергетическим управлением позволяет сваривать изделия из углеродистой и нержавеющей стали, а также алюминия и его сплавов. Синергетическая система управления существенно облегчает настройки сварочных параметров. Импульсный режим сварки PULSE представляет из себя управляемый перенос металла без разбрызгивания с высокой концентрацией сварочной дуги и хорошими металлургическими свойствами получаемого соединения. Режим DOUBLE PULSE необходим, чтобы создать достаточный провар и хороший внешний вид сварного шва. Комплект поставки включает источник питания, подающий механизм и блок охлаждения. Полуавтомат собран на тележке, имеющей площадку для размещения газового баллона. UNO MIG 350 DOUBLE PULSE предназначен для широкого использования в промышленности и в отраслях по производству различных металлоконструкций.
РЕЖИМ DOUBLE PULSE:
При двойном импульсе скорость подачи проволоки меняется во время сварки в соответствии с заданными параметрами. Режим DOUBLE PULSE идеален для сварки нержавеющей стали и алюминия (также благодаря очищающему воздействию быстрых фронтов переключения), особенно тонких листов, на которых можно добиться уровня качества, равного аргонодуговой сварке (TIG), при этом производительность будет более высокой. В режиме DOUBLE PULSE можно регулировать длительность тока импульса и тока паузы, что позволяет дополнительно управлять внешним видом шва и уменьшать зону термического влияния. Сварка в режиме DOUBLE PULSE упрощает процесс сварки алюминия и его сплавов, а также нержавеющих сталей, обеспечивая высокий уровень надежности соединения.
СИНЕРГЕТИЧЕСКИЙ РЕЖИМ УПРАВЛЕНИЯ:
Режим синергетики позволяет сэкономить время и получить качественное сварное соединение даже новичку, так как основные параметры подбираются автоматически с возможностью тонкой ручной подстройки сварочного процесса.
4-РОЛИКОВЫЙ МЕХАНИЗМ ПОДАЧИ:
4-роликовый механизм подачи проволоки обеспечивает стабильную подачу присадочного материала, что способствует получению качественного результата. 4-роликовый механизм подачи сварочной проволоки позволяет подавать проволоку в область сварки без рывков и проскальзываний, особенно при использовании длинных сварочных горелок. Также 4 ролика обеспечивают меньшее давление и деформацию сварочной проволоки, что критически важно для качественной и стабильной сварки.
РЕГУЛИРОВКА ИНДУКТИВНОСТИ:
С помощью ручной настройки индуктивности можно дополнительно регулировать сварочную дугу для формирования нужного сварного шва. Регулировка индуктивности позволяет вести процесс сварки с минимальным разбрызгиванием металла и приспосабливать процесс к любому типу работ.
РАСШИРЕННАЯ КОМПЛЕКТАЦИЯ:
В комплект поставки входят источник питания, подающий механизм, блок охлаждения, горелка с жидкостным охлаждением, электрододержатель, зажим для заземления, комплекты кабелей и роликов. Полуавтомат собран на тележке, имеющей площадку для размещения газового баллона.
ПРЕИМУЩЕСТВА:
• Синергетическая система управления позволяет быстро настроить оборудование под любые задачи
• 4-роликовый подающий механизм позволяет стабильно подавать проволоку диаметром до 1.2 мм в зону сварки
• Понятная панель управления, где все параметры сварки можно настроить или выбрать из уже имеющихся
• Возможность подключения горелок с водяным охлаждением
• Цифровые дисплеи для отображения и настройки параметров сварки
• Клавиша выбора способа сварки (MIG/MAG, PULSE, DOUBLE PULSE, MMA)
• Регулятор сварочного тока / скорости подачи проволоки
• Регулятор сварочного напряжения. В режиме ММА регулирует сварочный ток
• Клавиша выбора материала, диаметра проволоки и защитного газа
• Клавиша для выбора режима управления сварочным процессом
• Клавиша включения блока охлаждения
• Spot («сварка по времени») – позволяет установить время горения сварочной дуги для получения точек одинакового размера
• 2Т – двухтактный (быстрый) режим работы горелки. При нажатии на горелке начинается цикл сварки, отпускаете — заканчивается
• 4T – четырёхтактный («долгий») режим работы горелки для сварки длинных швов. При кратковременном нажатии кнопки горелки зажигается сварочная дуга. При повторном кратковременном нажатии – заканчивается. Также при использовании этого режима активируются дополнительные параметры
• Speсial 4Т (SP 4T) – многоуровневый режим. При кратковременных нажатиях на кнопку горелки осуществляются разные режимы сварки. Переключение настройки начального, основного и конечного тока
• В режиме ММА встроенные функции: регулируемая Hot Start (Горячий старт), регулируемая Arc Force (Форсаж дуги), AntiSticking
• Импульсный режим сварки Pulse - управляемый перенос металла без разбрызгивания, с высокой концентрацией сварочной дуги и с высокими металлургическими свойствами получаемого соединения
• Режим Double Pulse для создания достаточного провара и хорошего внешнего вида сварного шва
• Параметры режима DOUBLE PULSE: PULSE DUTY CYCLE (длительность импульса), PULSE AMPLITUDE (амплитуда импульса), BASE CURRENT (ток паузы)
• Кнопка выбора параметра "SET"
• Регулятор индуктивности и параметров сварки "SET"
• Индикатор перегрева / неисправности – для контроля за работой сварочного источника
• Индикатор уровня охлаждающей жидкости
ФУНКЦИОНАЛЬНЫЕ ОСОБЕННОСТИ:
ОСНОВНЫЕ ЭЛЕМЕНТЫ УПРАВЛЕНИЯ НА ПЕРЕДНЕЙ ПАНЕЛИ: 1. Индикатор сети
2. Индикатор перегрева/неисправности
3. Цифровой дисплей «А»
4. Цифровой дисплей «V»
5. Выбор вида сварочного процесса:
6. Выбор режима управления сварочным процессом (MIG/MAG)
7. Регулятор сварочного тока/скорости подачи проволоки «А»
8. Регулятор сварочного напряжения «V», в режиме MMA регулирует сварочный ток
9. Настройка защитного газа
10. Выбор материала, диаметра проволоки и защитного газа
11. Параметры режима «DOUBLE PULSE»
12. Кнопка выбора параметра «SET»
13. Регулятор индуктивности и параметров сварки «SET»
ПРОЦЕССЫ И РЕЖИМЫ СВАРКИ: СПИСОК ПАРАМЕТРОВ «SET» (В РЕЖИМЕ МIG, PULSE, DOUBLE PULSE):
• Функция «Soft Start» предназначена для обеспечения плавного зажигания сварочной дуги. Увеличение значения данного параметра повышает скорость предварительной подачи проволоки до зажигания сварочной дуги.
• Функция «Burn Back» служит для предотвращения приваривания проволоки в конце процесса сварки. Повышение значения параметра увеличивает время отключения сварочного напряжения в конце процесса после отпускания кнопки горелки.
• Пред-продувка газа - позволяет настраивать время продувки защитного газа до зажигания дуги. Обеспечивает подачу газового потока в горелку и подготовку зоны сварки. Установка параметра в секундах.
• Пост-продувка газа - позволяет настраивать время продувки защитного газа после сварки. Чтобы избежать окисления разогретой детали. Установка параметра в секундах.
• Включение/выключение (on/off) синергетического режима управления сварочным процессом
• Функция «Hot Start» обеспечивает повышенную мощность сварочной дуги в начальный момент процесса, с целью обеспечения заданной глубины проплавления в начале сварного шва. Повышение значения параметра кратковременно увеличивает мощность в начале сварки.
• Регулировка индуктивности позволяет дополнительно изменять характер горения сварочной дуги (более мягко или жестко), в зависимости от задачи. При низких значениях сварочная дуга более активна с повышенным разбрызгиванием.
Режим внутренних настроек для использования техническим персоналом сервисного центра (только в режиме MIG).
СПИСОК ПАРАМЕТРОВ «SET» (В РЕЖИМЕ ММА):
• Функция Arc Force предназначена для стабилизации процесса сварки. При увеличении значения данной функции, снижается вероятность приваривания сварочного электрода к металлу.
• Функция Hot Start позволяет облегчить процесс зажигания сварочной дуги.
• VRD - данная функция позволяет снизить напряжение холостого хода (величину напряжения на выходных клеммах) до безопасного значения для человека.
• Функция AntiSticking служит для предотвращения приваривания электрода к металлу.
РЕЖИМЫ УПРАВЛЕНИЯ СВАРОЧНЫМ ПРОЦЕССОМ
• Режим 2Т: при нажатии кнопки горелки происходит продувка газа, проволока подается с установленной начальной скоростью. Затем происходит зажигание сварочной дуги, мощность которой в начальный момент времени регулируется. После этого дуга горит мощностью, установленной основными значения сварочного тока «А» и напряжения «V». При отпускании кнопки горелки ток снижается до нуля, а напряжение подается по заданному времени для предотвращения приваривания проволоки. Газ продолжает истекать в течении установленного времени.
• Режим 4Т: первое нажатие кнопки горелки осуществляет предварительную продувку газа, проволока подается с установленной начальной скоростью. После зажигании сварочной дуги, кнопка горелки отпускается, мощность горения дуги достигает значения параметра h5. После этого сварочный ток «А» и напряжение «V» переходят на основные установленные значения. При последующем нажатии и удержании кнопки мощность дуги достигает установленной величины. При отпускании кнопки горелки ток снижается до нуля, а напряжение подается по заданному времени для предотвращения приваривания проволоки. Газ продолжает истекать в течении установленного времени.
• Режим SPECIAL 4Т: первое нажатие кнопки горелки осуществляет предварительную продувку газа, проволока подается с установленной начальной скоростью. Далее удерживая кнопку горелки, дуга горит установленной мощностью. После отпускания кнопки ток «А» и напряжение «V» переходят на основные установленные значения. При последующем нажатии и удержании кнопки мощность дуги достигает установленной величины. При отпускании кнопки горелки ток снижается до нуля, а напряжение подается по заданному времени для предотвращения приваривания проволоки. Газ продолжает истекать в течении установленного времени.
РЕЖИМ ПОЛУАВТОМАТИЧЕСКОЙ СВАРКИ MIG / MAG
• СИНЕРГЕТИЧЕСКИЙ РЕЖИМ:
Регулировать процесс сварки весьма трудно, и это связано со многими различными переменными параметрами: тип материала, диаметр проволоки и скорость подачи проволоки, сварочного напряжения. Следовательно, есть потребность в применении определенных программ для улучшения контроля над сварочным процессом. Синергетический режим дает возможность модифицировать все сварочные параметры, осуществляя регулирование лишь единственного параметра, позволяя управлять сварочным аппаратом всего лишь с помощью одного потенциометра. В этом случае имеются следующие преимущества: простота в настройке даже неквалифицированным персоналом, быстрая установка сварочных параметров, гарантированное получение качественного сварного соединения.
• РЕЖИМ MIG PULSE: при сварке в импульсном режиме, регулируя ток сварки, можно получить импульсный управляемый перенос материала (без разбрызгивания и с высокой концентрацией), при среднем управляемом потреблении энергии, которое обычно ниже, чем при струйном переносе.
• РЕЖИМ MIG DOUBLE PULSE: при сварке с двойными импульсами скорость подачи проволоки меняется во время сварки в соответствии с заданными параметрами. Этот режим сварки необходим, чтобы создать достаточный провар и хороший внешний вид сварного шва. Также облегчается управление расплавленной ванной при сварке в разных пространственных положениях. Данный режим идеален для сварки нержавеющей стали и алюминия.
ВЫБОР ЗАЩИТНОГО ГАЗА:
Само название метода полуавтоматической сварки MIG / MAG указывает на использование определенного газа в сварочном процессе: инертного (Аr) для MIG-сварки (Metal Inert Gas) и активного (CO2) для MAG-сварки (Metal Active Gas).
• Углекислый газ (CO2) - использование CO2 в качестве защитного газа для сварки углеродистых сталей.
• Аргон - чистый аргон используется только при сварке алюминия и его сплавов.
• Смесь Аргон - CO2 - эти смеси используются при сварке углеродистых сталей для получения более стабильного процесса и снижения разбрызгивания металла. Также эти смеси позволяют получить режим струйного переноса. Для сварки нержавеющих сталей с содержанием хрома и никеля используют только смесь с добавлением углекислого газа в количестве 2 %.
КОМПЛЕКТАЦИЯ:
Сварочный полуавтомат UNO MIG 350 DOUBLE PULSE – 1 шт.; Механизм подачи – 1 шт.; Блок охлаждения – 1 шт.; Тележка – 1 шт.; Горелка MIG 500, 3 м, евро-разъём, с жидкостным охлаждением – 1 шт.; Кабель управления 5 м – 1 шт.; Зажим для заземления 500 А с кабелем – 1 компл.; Электрододержатель 500 А с кабелем – 1 компл.; Инструкция – 1 шт.; Гарантийный талон – 1 шт.ЗИП: Тефлоновый канал 1,0 - 1,2 (красный) – 1 шт.; Ролик U-образный 1,2 - 1,6 – 2 шт.; Ролик V-образный 0,8 - 1,0 – 2 шт.; Ролик V-образный 1,0 - 1,2 – 2 шт.*Производитель оставляет за собой право вносить изменения в комплектацию и характеристики оборудования без предварительного уведомления покупателя.
РЕЖИМ DOUBLE PULSE:
При двойном импульсе скорость подачи проволоки меняется во время сварки в соответствии с заданными параметрами. Режим DOUBLE PULSE идеален для сварки нержавеющей стали и алюминия (также благодаря очищающему воздействию быстрых фронтов переключения), особенно тонких листов, на которых можно добиться уровня качества, равного аргонодуговой сварке (TIG), при этом производительность будет более высокой. В режиме DOUBLE PULSE можно регулировать длительность тока импульса и тока паузы, что позволяет дополнительно управлять внешним видом шва и уменьшать зону термического влияния. Сварка в режиме DOUBLE PULSE упрощает процесс сварки алюминия и его сплавов, а также нержавеющих сталей, обеспечивая высокий уровень надежности соединения.
СИНЕРГЕТИЧЕСКИЙ РЕЖИМ УПРАВЛЕНИЯ:
Режим синергетики позволяет сэкономить время и получить качественное сварное соединение даже новичку, так как основные параметры подбираются автоматически с возможностью тонкой ручной подстройки сварочного процесса.
4-РОЛИКОВЫЙ МЕХАНИЗМ ПОДАЧИ:
4-роликовый механизм подачи проволоки обеспечивает стабильную подачу присадочного материала, что способствует получению качественного результата. 4-роликовый механизм подачи сварочной проволоки позволяет подавать проволоку в область сварки без рывков и проскальзываний, особенно при использовании длинных сварочных горелок. Также 4 ролика обеспечивают меньшее давление и деформацию сварочной проволоки, что критически важно для качественной и стабильной сварки.
РЕГУЛИРОВКА ИНДУКТИВНОСТИ:
С помощью ручной настройки индуктивности можно дополнительно регулировать сварочную дугу для формирования нужного сварного шва. Регулировка индуктивности позволяет вести процесс сварки с минимальным разбрызгиванием металла и приспосабливать процесс к любому типу работ.
РАСШИРЕННАЯ КОМПЛЕКТАЦИЯ:
В комплект поставки входят источник питания, подающий механизм, блок охлаждения, горелка с жидкостным охлаждением, электрододержатель, зажим для заземления, комплекты кабелей и роликов. Полуавтомат собран на тележке, имеющей площадку для размещения газового баллона.
ПРЕИМУЩЕСТВА:
• Синергетическая система управления позволяет быстро настроить оборудование под любые задачи
• 4-роликовый подающий механизм позволяет стабильно подавать проволоку диаметром до 1.2 мм в зону сварки
• Понятная панель управления, где все параметры сварки можно настроить или выбрать из уже имеющихся
• Возможность подключения горелок с водяным охлаждением
• Цифровые дисплеи для отображения и настройки параметров сварки
• Клавиша выбора способа сварки (MIG/MAG, PULSE, DOUBLE PULSE, MMA)
• Регулятор сварочного тока / скорости подачи проволоки
• Регулятор сварочного напряжения. В режиме ММА регулирует сварочный ток
• Клавиша выбора материала, диаметра проволоки и защитного газа
• Клавиша для выбора режима управления сварочным процессом
• Клавиша включения блока охлаждения
• Spot («сварка по времени») – позволяет установить время горения сварочной дуги для получения точек одинакового размера
• 2Т – двухтактный (быстрый) режим работы горелки. При нажатии на горелке начинается цикл сварки, отпускаете — заканчивается
• 4T – четырёхтактный («долгий») режим работы горелки для сварки длинных швов. При кратковременном нажатии кнопки горелки зажигается сварочная дуга. При повторном кратковременном нажатии – заканчивается. Также при использовании этого режима активируются дополнительные параметры
• Speсial 4Т (SP 4T) – многоуровневый режим. При кратковременных нажатиях на кнопку горелки осуществляются разные режимы сварки. Переключение настройки начального, основного и конечного тока
• В режиме ММА встроенные функции: регулируемая Hot Start (Горячий старт), регулируемая Arc Force (Форсаж дуги), AntiSticking
• Импульсный режим сварки Pulse - управляемый перенос металла без разбрызгивания, с высокой концентрацией сварочной дуги и с высокими металлургическими свойствами получаемого соединения
• Режим Double Pulse для создания достаточного провара и хорошего внешнего вида сварного шва
• Параметры режима DOUBLE PULSE: PULSE DUTY CYCLE (длительность импульса), PULSE AMPLITUDE (амплитуда импульса), BASE CURRENT (ток паузы)
• Кнопка выбора параметра "SET"
• Регулятор индуктивности и параметров сварки "SET"
• Индикатор перегрева / неисправности – для контроля за работой сварочного источника
• Индикатор уровня охлаждающей жидкости
ФУНКЦИОНАЛЬНЫЕ ОСОБЕННОСТИ:
ОСНОВНЫЕ ЭЛЕМЕНТЫ УПРАВЛЕНИЯ НА ПЕРЕДНЕЙ ПАНЕЛИ: 1. Индикатор сети
2. Индикатор перегрева/неисправности
3. Цифровой дисплей «А»
4. Цифровой дисплей «V»
5. Выбор вида сварочного процесса:
6. Выбор режима управления сварочным процессом (MIG/MAG)
7. Регулятор сварочного тока/скорости подачи проволоки «А»
8. Регулятор сварочного напряжения «V», в режиме MMA регулирует сварочный ток
9. Настройка защитного газа
10. Выбор материала, диаметра проволоки и защитного газа
11. Параметры режима «DOUBLE PULSE»
12. Кнопка выбора параметра «SET»
13. Регулятор индуктивности и параметров сварки «SET»
ПРОЦЕССЫ И РЕЖИМЫ СВАРКИ: СПИСОК ПАРАМЕТРОВ «SET» (В РЕЖИМЕ МIG, PULSE, DOUBLE PULSE):
• Функция «Soft Start» предназначена для обеспечения плавного зажигания сварочной дуги. Увеличение значения данного параметра повышает скорость предварительной подачи проволоки до зажигания сварочной дуги.
• Функция «Burn Back» служит для предотвращения приваривания проволоки в конце процесса сварки. Повышение значения параметра увеличивает время отключения сварочного напряжения в конце процесса после отпускания кнопки горелки.
• Пред-продувка газа - позволяет настраивать время продувки защитного газа до зажигания дуги. Обеспечивает подачу газового потока в горелку и подготовку зоны сварки. Установка параметра в секундах.
• Пост-продувка газа - позволяет настраивать время продувки защитного газа после сварки. Чтобы избежать окисления разогретой детали. Установка параметра в секундах.
• Включение/выключение (on/off) синергетического режима управления сварочным процессом
• Функция «Hot Start» обеспечивает повышенную мощность сварочной дуги в начальный момент процесса, с целью обеспечения заданной глубины проплавления в начале сварного шва. Повышение значения параметра кратковременно увеличивает мощность в начале сварки.
• Регулировка индуктивности позволяет дополнительно изменять характер горения сварочной дуги (более мягко или жестко), в зависимости от задачи. При низких значениях сварочная дуга более активна с повышенным разбрызгиванием.
Режим внутренних настроек для использования техническим персоналом сервисного центра (только в режиме MIG).
СПИСОК ПАРАМЕТРОВ «SET» (В РЕЖИМЕ ММА):
• Функция Arc Force предназначена для стабилизации процесса сварки. При увеличении значения данной функции, снижается вероятность приваривания сварочного электрода к металлу.
• Функция Hot Start позволяет облегчить процесс зажигания сварочной дуги.
• VRD - данная функция позволяет снизить напряжение холостого хода (величину напряжения на выходных клеммах) до безопасного значения для человека.
• Функция AntiSticking служит для предотвращения приваривания электрода к металлу.
РЕЖИМЫ УПРАВЛЕНИЯ СВАРОЧНЫМ ПРОЦЕССОМ
• Режим 2Т: при нажатии кнопки горелки происходит продувка газа, проволока подается с установленной начальной скоростью. Затем происходит зажигание сварочной дуги, мощность которой в начальный момент времени регулируется. После этого дуга горит мощностью, установленной основными значения сварочного тока «А» и напряжения «V». При отпускании кнопки горелки ток снижается до нуля, а напряжение подается по заданному времени для предотвращения приваривания проволоки. Газ продолжает истекать в течении установленного времени.
• Режим 4Т: первое нажатие кнопки горелки осуществляет предварительную продувку газа, проволока подается с установленной начальной скоростью. После зажигании сварочной дуги, кнопка горелки отпускается, мощность горения дуги достигает значения параметра h5. После этого сварочный ток «А» и напряжение «V» переходят на основные установленные значения. При последующем нажатии и удержании кнопки мощность дуги достигает установленной величины. При отпускании кнопки горелки ток снижается до нуля, а напряжение подается по заданному времени для предотвращения приваривания проволоки. Газ продолжает истекать в течении установленного времени.
• Режим SPECIAL 4Т: первое нажатие кнопки горелки осуществляет предварительную продувку газа, проволока подается с установленной начальной скоростью. Далее удерживая кнопку горелки, дуга горит установленной мощностью. После отпускания кнопки ток «А» и напряжение «V» переходят на основные установленные значения. При последующем нажатии и удержании кнопки мощность дуги достигает установленной величины. При отпускании кнопки горелки ток снижается до нуля, а напряжение подается по заданному времени для предотвращения приваривания проволоки. Газ продолжает истекать в течении установленного времени.
РЕЖИМ ПОЛУАВТОМАТИЧЕСКОЙ СВАРКИ MIG / MAG
• СИНЕРГЕТИЧЕСКИЙ РЕЖИМ:
Регулировать процесс сварки весьма трудно, и это связано со многими различными переменными параметрами: тип материала, диаметр проволоки и скорость подачи проволоки, сварочного напряжения. Следовательно, есть потребность в применении определенных программ для улучшения контроля над сварочным процессом. Синергетический режим дает возможность модифицировать все сварочные параметры, осуществляя регулирование лишь единственного параметра, позволяя управлять сварочным аппаратом всего лишь с помощью одного потенциометра. В этом случае имеются следующие преимущества: простота в настройке даже неквалифицированным персоналом, быстрая установка сварочных параметров, гарантированное получение качественного сварного соединения.
• РЕЖИМ MIG PULSE: при сварке в импульсном режиме, регулируя ток сварки, можно получить импульсный управляемый перенос материала (без разбрызгивания и с высокой концентрацией), при среднем управляемом потреблении энергии, которое обычно ниже, чем при струйном переносе.
• РЕЖИМ MIG DOUBLE PULSE: при сварке с двойными импульсами скорость подачи проволоки меняется во время сварки в соответствии с заданными параметрами. Этот режим сварки необходим, чтобы создать достаточный провар и хороший внешний вид сварного шва. Также облегчается управление расплавленной ванной при сварке в разных пространственных положениях. Данный режим идеален для сварки нержавеющей стали и алюминия.
ВЫБОР ЗАЩИТНОГО ГАЗА:
Само название метода полуавтоматической сварки MIG / MAG указывает на использование определенного газа в сварочном процессе: инертного (Аr) для MIG-сварки (Metal Inert Gas) и активного (CO2) для MAG-сварки (Metal Active Gas).
• Углекислый газ (CO2) - использование CO2 в качестве защитного газа для сварки углеродистых сталей.
• Аргон - чистый аргон используется только при сварке алюминия и его сплавов.
• Смесь Аргон - CO2 - эти смеси используются при сварке углеродистых сталей для получения более стабильного процесса и снижения разбрызгивания металла. Также эти смеси позволяют получить режим струйного переноса. Для сварки нержавеющих сталей с содержанием хрома и никеля используют только смесь с добавлением углекислого газа в количестве 2 %.
КОМПЛЕКТАЦИЯ:
Сварочный полуавтомат UNO MIG 350 DOUBLE PULSE – 1 шт.; Механизм подачи – 1 шт.; Блок охлаждения – 1 шт.; Тележка – 1 шт.; Горелка MIG 500, 3 м, евро-разъём, с жидкостным охлаждением – 1 шт.; Кабель управления 5 м – 1 шт.; Зажим для заземления 500 А с кабелем – 1 компл.; Электрододержатель 500 А с кабелем – 1 компл.; Инструкция – 1 шт.; Гарантийный талон – 1 шт.ЗИП: Тефлоновый канал 1,0 - 1,2 (красный) – 1 шт.; Ролик U-образный 1,2 - 1,6 – 2 шт.; Ролик V-образный 0,8 - 1,0 – 2 шт.; Ролик V-образный 1,0 - 1,2 – 2 шт.*Производитель оставляет за собой право вносить изменения в комплектацию и характеристики оборудования без предварительного уведомления покупателя.
